Inhaltsverzeichnis
ESD ist kein Randthema, sondern eine der häufigsten, teuersten und zugleich unsichtbarsten Fehlerquellen in der Elektronikproduktion. Denn eine elektrostatische Entladung kann Bauteile sofort zerstören oder, noch tückischer, latente Schäden verursachen, die erst Monate später im Feld ausfallen. Gleichzeitig steigt mit kleineren Strukturbreiten, empfindlicheren ICs und höherer Prozessautomatisierung der Druck, Normen sauber einzuhalten und den ESD-Arbeitsschutz praktisch handhabbar zu machen, ohne die Fertigung auszubremsen.
Wenn ein Funke Millionen kosten kann
Ein ESD-Ereignis ist schnell erklärt, aber schwer zu beherrschen: Schon geringe Spannungen, die sich durch Reibung, Trennung von Materialien oder das Gehen über ungeeignete Böden aufbauen, können sich schlagartig entladen. Während Menschen eine Entladung meist erst ab mehreren Kilovolt wahrnehmen, können Halbleiter deutlich früher Schaden nehmen, je nach Technologie und Bauteiltyp teils schon im Bereich einiger Dutzend bis weniger Hundert Volt. Genau darin liegt die betriebliche Gefahr, denn das Problem bleibt häufig unsichtbar, bis Ausbeute, Reklamationsquote oder Feldausfälle steigen.
Besonders teuer sind latente ESD-Schäden, also Mikroschädigungen, die ein Bauteil zunächst noch bestehen lässt, später jedoch zu sporadischen Ausfällen führt. Für Hersteller bedeutet das: schwer reproduzierbare Fehlerbilder, erhöhte Testaufwände und im Worst Case Rückrufrisiken. Hinzu kommt die bekannte Asymmetrie der Kostenkurve, eine kleine Ursache im Prozess kann in der Lieferkette enorme Folgekosten auslösen. Selbst wenn konkrete Eurobeträge je nach Produkt stark variieren, ist die Richtung eindeutig, ESD-Prävention ist in der Regel günstiger als die Fehlersuche nachgelagert, und sie ist vor allem planbar.
In der Praxis trifft ESD-Schutz zudem auf einen realen Zielkonflikt: Er muss zuverlässig sein und gleichzeitig im Alltag funktionieren. Eine Regel, die nur auf dem Papier existiert, wird im Schichtbetrieb umgangen, und ein ESD-Konzept, das sich nicht auditieren lässt, wird spätestens bei Kundenfreigaben oder Zertifizierungen zum Risiko. Deshalb lohnt es sich, ESD nicht als „Schutzausrüstung“ zu betrachten, sondern als System aus Material, Umgebung, Erdung, Verhalten, Überwachung und Dokumentation, das zur Produktionsrealität passt.
Welche Normen wirklich zählen im ESD-Alltag
Wer in Europa über antistatischen Arbeitsschutz in der Elektronikproduktion spricht, kommt an IEC 61340 nicht vorbei. Besonders praxisrelevant ist die Reihe IEC 61340-5-1, die Anforderungen an ESD-Schutz in Bereichen definiert, in denen ESD-empfindliche Bauteile gehandhabt werden, und die dazugehörige IEC 61340-5-2 als Leitfaden für die Umsetzung. Der Kern ist nicht die einzelne Maßnahme, sondern die systematische Einrichtung einer ESD-Schutzzone, also EPA, in der Menschen, Arbeitsmittel und Materialien so kontrolliert werden, dass gefährliche Ladungen vermieden oder sicher abgeleitet werden.
Parallel existieren in vielen Lieferketten weiterhin Anforderungen nach ANSI/ESD S20.20, insbesondere bei US-Kunden oder globalen Konzernen. Die Inhalte sind in der Zielsetzung ähnlich, die Ausgestaltung und Begrifflichkeiten unterscheiden sich jedoch, und genau hier entstehen in internationalen Produktionsnetzwerken Missverständnisse. Für Betriebe ist daher entscheidend, nicht nur „eine Norm zu haben“, sondern klar zu definieren, welche Normengrundlage gilt, wie sie intern interpretiert wird, und wie Audits vorbereitet werden. Wer beide Welten bedienen muss, baut am besten ein Managementsystem, das die strengeren bzw. kundenrelevanten Anforderungen abdeckt, und dokumentiert Abweichungen nachvollziehbar.
Zu den typischen Normenbausteinen gehören Grenzwerte und Prüfmethoden für ESD-Böden, Arbeitsflächen, Schuhe, Handschuhe, Kleidung und Verpackungen, jeweils mit definierten Messverfahren, etwa zur Ableitfähigkeit oder zum Widerstand gegen Erde. Wichtig ist dabei die Trennung zwischen „antistatisch“ und „ESD-sicher“: Antistatische Materialien reduzieren die Aufladung, ESD-sichere Lösungen stellen zusätzlich die kontrollierte Ableitung sicher. In der Elektronikfertigung reicht „antistatisch“ als Werbeversprechen nicht, gefragt sind nachprüfbare Eigenschaften, ein Prüfplan und ein konsequentes Änderungsmanagement, denn schon ein Lieferantenwechsel bei Handschuhen oder Reinigungsmitteln kann das ESD-Verhalten verändern.
Was in der Schicht wirklich funktioniert
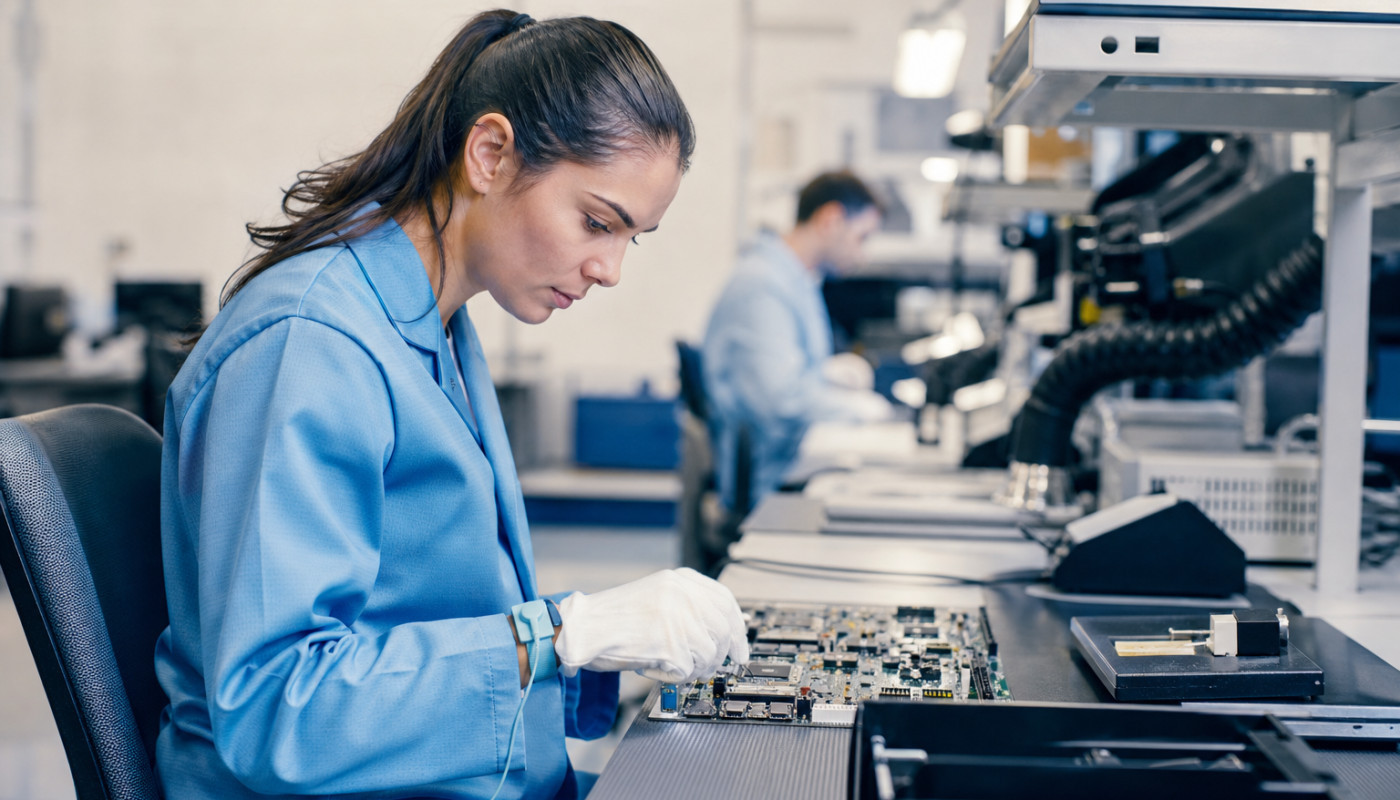
Ein ESD-Konzept ist nur so gut wie seine Alltagstauglichkeit. In vielen Werken scheitert es nicht an fehlendem Wissen, sondern an kleinen Reibungen: Schuhe, die drücken, Handschuhe, die die Haptik ruinieren, oder Handgelenkbänder, die bei wechselnden Tätigkeiten stören. Gerade deshalb ist der pragmatische Ansatz entscheidend, technische Schutzmaßnahmen sollten Verhaltensregeln ergänzen, nicht ersetzen. Ein gut gestalteter EPA-Arbeitsplatz setzt auf redundante Ableitpfade, etwa über ESD-Boden in Kombination mit geeignetem Schuhwerk, und dort, wo die Norm oder das Risiko es erfordert, zusätzlich über Handgelenk-Erdung mit kontinuierlicher Überwachung.
Die typische Umsetzung beginnt am Eintritt in die EPA: klare Zonengrenzen, definierte Übergänge, sichtbare Kennzeichnung und Zugang nur mit geprüfter Ausrüstung. Fußprüfstationen, die vor Schichtbeginn und nach Pausen messen, ob Schuhwerk oder Fersenbänder elektrisch wirksam sind, erhöhen die Prozesssicherheit und schaffen Daten, die im Audit zählen. Ebenso entscheidend sind ESD-gerechte Arbeitsflächen, Stühle, Werkzeuge und Transportmittel, und vor allem eine saubere Erdungsinfrastruktur, denn ohne stabile Bezugserde wird jeder Messwert zum Glücksspiel. Ein häufiger Praxisfehler sind „Schein-Erdungen“, etwa lose Klemmen oder oxidierte Kontakte; hier helfen Wartungsroutinen und visuelle Kontrollen, die nicht nur bei Audits, sondern täglich greifen.
Auch das Materialmanagement ist ein Hebel, der oft unterschätzt wird. ESD-sichere Verpackungen, leit- oder dissipativ ausgelegte Trays und definierte Transportwege verhindern, dass Bauteile beim Umrüsten, Einlagern oder innerbetrieblichen Transport gefährdet werden. Gleichzeitig sollte die Produktion vermeiden, ESD-Schutz durch Prozesschemie zu unterlaufen: bestimmte Reinigungsmittel, Klebebänder oder Folien können Ladungen fördern. Ein praxistaugliches System arbeitet daher mit freigegebenen Materiallisten, und zwar nicht als starres Dokument, sondern als lebendes Tool, das Einkauf, Qualität und Produktion gemeinsam pflegen.
Messen, schulen, nachweisen: So bleibt es auditfest
ESD-Schutz ist kein einmaliges Projekt, sondern ein Regelkreis. Wer die Normen ernst nimmt, braucht Messungen, die wiederholbar, dokumentiert und nachvollziehbar sind, und zwar in einem Rhythmus, der zum Risiko passt. Dazu gehören regelmäßige Prüfungen von Böden, Arbeitsflächen, Erdungspunkten und Personenerdungssystemen, ergänzt um tägliche Funktionschecks dort, wo der Prozess es verlangt. In modernen Linien werden zudem kontinuierliche Monitore für Handgelenkbänder oder Erdungszustände eingesetzt, weil sie Abweichungen sofort sichtbar machen, statt sie erst im Reklamationsgespräch zu entdecken.
Ebenso wichtig ist die Schulung, und zwar nicht als Pflichtfolie, sondern als Praxisformat. Wirksam sind kurze, wiederholte Einheiten, die an realen Fehlerbildern anknüpfen, warum ein Bauteil trotz bestandener Endprüfung später ausfallen kann, was „latent“ bedeutet, und welche Handgriffe im Alltag wirklich zählen. Gute Programme arbeiten mit Rollenmodellen in der Linie, also geschulten Multiplikatoren, die nicht kontrollieren, sondern unterstützen, und mit klaren Regeln, die einfach zu befolgen sind. Je komplexer die Vorschrift, desto höher die Umgehungswahrscheinlichkeit, hier zeigt sich journalistisch nüchtern, ESD ist auch Organisationspsychologie.
Auditfest wird das System durch Belege: Prüfprotokolle, Kalibrierzertifikate, Trainingsnachweise, Abweichungsmanagement und nachvollziehbare Freigaben bei Änderungen. Ein häufiger Stolperstein ist die Diskrepanz zwischen „so steht es im Handbuch“ und „so läuft es in der Schicht“, Auditoren fragen gezielt nach der Wirksamkeit. Wer hier vorbereitet sein will, etabliert interne Audits, setzt auf einfache Kennzahlen, etwa Quote bestandener Personentests oder Anzahl der ESD-Abweichungen pro Monat, und verbindet das mit Korrekturmaßnahmen, die terminiert und nachverfolgt werden. Das Ziel ist nicht Bürokratie, sondern die Fähigkeit, gegenüber Kunden und Zertifizierern plausibel zu zeigen, dass ESD nicht vom Zufall abhängt.
Investitionen, die sich schnell bemerkbar machen
Die entscheidende Managementfrage lautet am Ende: Was kostet es, es richtig zu machen, und was kostet es, es zu lassen? ESD-Maßnahmen sind selten spektakulär, aber sie wirken in Summe, und sie lassen sich modular umsetzen. Oft beginnen Betriebe mit den größten Risikopunkten, also sensiblen Handarbeitsplätzen, Reparaturstationen, Wareneingang und Umrüstbereichen, und erweitern die EPA Schritt für Schritt. Das reduziert Anlaufkosten und ermöglicht, aus ersten Messdaten zu lernen, bevor man das Konzept ausrollt.
Typische Investitionsblöcke sind ESD-Boden- oder Mattenlösungen, Personenerdung, Prüfstationen, ESD-gerechte Möbel, Verpackungssysteme und Messgeräte, ergänzt um Schulungen und Zeit für Prozesspflege. In der Praxis zeigt sich schnell, welche Maßnahmen „tragen“: stabile Erdungen, konsequente Zugangskontrollen zur EPA und klare Materialfreigaben verhindern viele Fehlerursachen auf einmal. Wer zudem seine Daten nutzt, erkennt Trends, etwa wenn Luftfeuchtigkeit saisonal sinkt und Aufladungen zunehmen, oder wenn eine neue Schicht überproportional viele Abweichungen produziert, dann kann man gezielt nachsteuern, statt pauschal zu mahnen.
Für die Belegschaft ist entscheidend, dass ESD-Schutz als Teil der Qualitätskultur wahrgenommen wird und nicht als zusätzliche Last. Das gelingt, wenn die Ausrüstung ergonomisch passt, Prozesse nicht unnötig verlangsamt werden, und wenn Rückmeldungen aus der Linie ernst genommen werden, etwa bei Handschuhmodellen oder Arbeitsplatzlayouts. So wird aus Normerfüllung praktische Anwendbarkeit, und aus praktischer Anwendbarkeit entsteht am Ende das, worauf es in der Elektronikproduktion ankommt: stabile Qualität, weniger Ausschuss, und eine Lieferkette, die auch unter Auditdruck standhält.
So planen Sie den nächsten Schritt
Wer ESD-Arbeitsschutz verbessern will, startet mit einer kurzen Bestandsaufnahme in der Linie, definiert anschließend die EPA-Grenzen und priorisiert die kritischsten Stationen. Für Budget und Beschaffung helfen Rahmenverträge mit geprüften ESD-Produkten, Fördermittel sind je nach Region und Programm über Digitalisierungs- oder Qualitätsinitiativen möglich. Reservieren Sie für die Einführung Zeit für Schulung, Messplan und interne Audits, denn ohne Nachweis bleibt der Effekt unsichtbar.
Ähnliche Artikel
Arbeitsschutzkleidung in der Instandhaltung: Effiziente Beschaffungsstrategien ohne Reibungsverluste